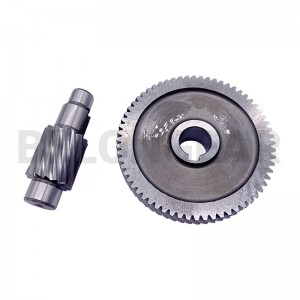
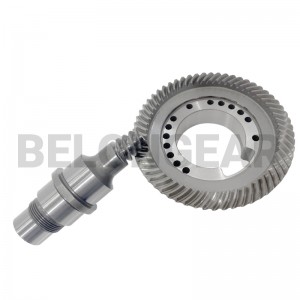
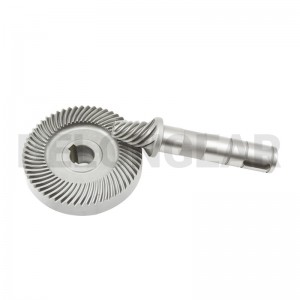
مارپیچشفت پینیونقطعه ورودی پرسرعت و حیاتی در یک گیربکس مارپیچی است که وظیفه انتقال گشتاور را در عین تضمین عملکرد روان و بیصدا بر عهده دارد.چرخ دنده بلونما در مهندسی شفتهای پینیون تخصص داریم که سختی سطح بسیار بالا را با چقرمگی هسته متعادل میکنند، و به طور خاص برای مقاومت در برابر بارهای محوری و شعاعی معمول در گیربکسهای صنعتی سنگین طراحی شدهاند.
با بهرهگیری از موقعیت خود به عنوان یکی از ده شرکت برتر چرخدندهسازی چین، ما تولید یکپارچه عمودی - از آهنگری مواد اولیه تا سنگزنی نهایی دندانه - را ارائه میدهیم و تضمین میکنیم که هر شفت، مانند سری ۳۵۴ میلیمتری ما، بالاترین استانداردهای صنعت انتقال قدرت جهانی را برآورده کند.
پردازش شفت پینیون مارپیچی ۳۵۴ میلیمتری به تجهیزات تخصصی برای حفظ تمرکز و دقت گام در یک بازه طولانی نیاز دارد.
- فرزکاری و سنگزنی CNC: ما از فرزکاری CNC با سرعت بالا برای شکلدهی اولیه دندانه استفاده میکنیم و به دنبال آن، سنگزنی دقیق برای دستیابی به درجه دقت ISO 6 یا ISO 7 انجام میدهیم.
- اصلاح ریز هندسه: برای جبران انحراف احتمالی شفت در کاربردهای ۳۵۴ میلیمتری، مهندسان ما اعمال میکنندروکش دندان و اصلاح سرباین امر الگوی تماس بهینه تحت بار را تضمین میکند و NVH (سر و صدا، لرزش و سختی) را کاهش میدهد.


بازرسی

گزارشها

بستهها


نمایش ویدیویی ما
پیام خود را اینجا بنویسید و برای ما ارسال کنید